
Julkaistu: 11. toukokuuta 2026
Tekijä: Yanwei Hu, tekninen asiantuntija Cymber Metalilla
Hyvää huomenta kaikille,
Yanwei Hu täällä Cymber Metalista.
Kun insinöörit rajaavat tarkkuuskomponenttien valinnan berylliumkupariin tai fosforipronssiin, valinta tiivistyy yleensä muutamaan kriittiseen kysymykseen: Kestääkö tämä osa miljoonia taivutussyklejä? Pitääkö sen johtaa virtaa ylikuumenematta? Pystyykö se säilyttämään jousivoiman lämpökuormituksen alaisena?
Sekä C17200-berylliumkupari että C51000/C52100-fosforipronssi ovat todistetusti toimivia kuparipohjaisia seoksia, joita käytetään liittimissä, jousissa, holkeissa ja sähkökoskettimissa. Mutta ne ovateikeskenään vaihdettavissa. Väärän valitseminen johtaa usein prototyyppien iteraatioihin, uudelleentyöstämiseen tai – pahimmassa tapauksessa – kenttävikoihin.
Cymber Metalilla meillä on varastossa molempia ASTM-sertifioituja seoksia ja koneistamme ne valmiiksi komponenteiksi itse joka viikko. Tässä on mitä todelliset tiedot ja tuotantotilojen kokemukset osoittavat.
Mekaaninen lujuus: Miten C17200 ja C51000 todellisuudessa vertautuvat
Vetolujuus ja myötölujuus päästön mukaan
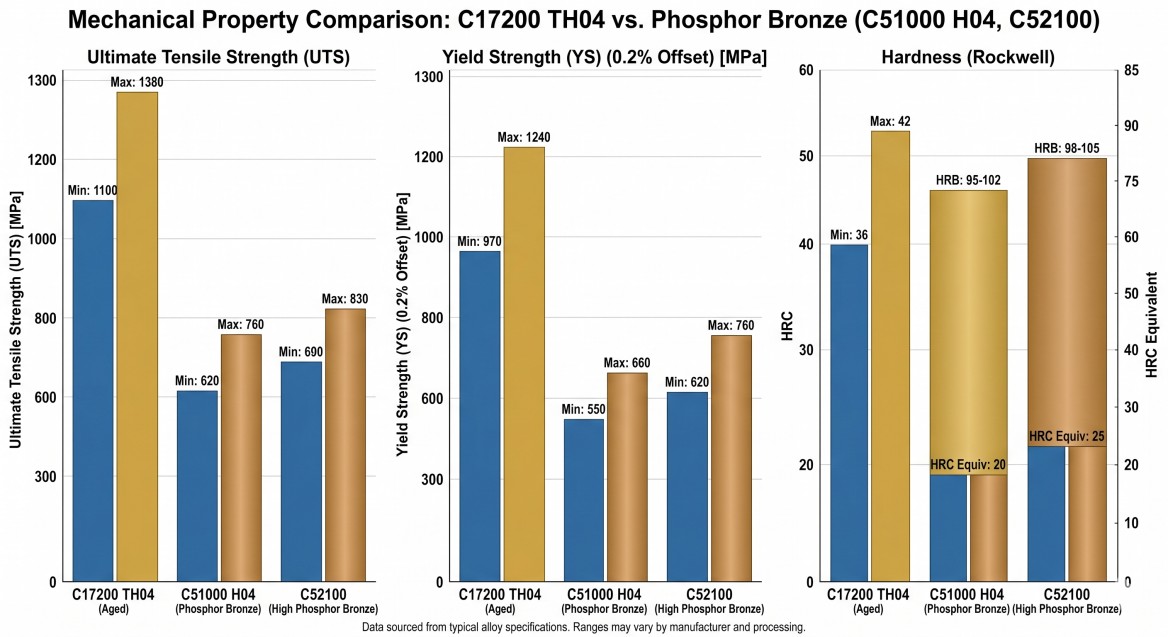
C17200 saavuttaa huippuvanhennetussa TH04-päästömuodossa vetolujuuden 1240–1520 MPa (noin 180–220 ksi) ja myötölujuuden jopa 1210 MPa. C51000:n H04-kovapäästömuodossa vetolujuus on huipussaan 550–760 MPa. C52100 (8 % tinaa) saavuttaa hieman korkeamman vetolujuuden 690–860 MPa.
Berylliumkupari voi toimittaa1,4–2 × korkeampivetolujuus riippuen vertailtavista olosuhteista. Käytännössä käytettävä luku riippuu täysin olosuhteista – valssikarkaistu TD02 ja täysin vanhennettu TH04 ovat merkityksellisesti erilaisia materiaaleja jopa samasta UNS-numerosta.
Kovuus, kimmokerroin ja jousisuunnittelun vaikutukset
Kimmokerroin vaikuttaa suoraan jousen suunnitteluun. C17200:n kimmokerroin on 125–131 GPa; fosforipronssin kimmokerroin on 103–117 GPa. Suurempi moduuli tarkoittaa enemmän varastoitua energiaa taipumayksikköä kohden, mikä tuottaa jäykemmän jousen samalla geometrialla.
Kovuus kertoo saman tarinan: C17200 TH04 saavuttaa Rockwellin tason C38–44, kun taas C51000 H04 laskeutuu Rockwellin tasolle B70–85. Tällä raolla on mitattavissa oleva vaikutus holkin kulumiskestävyyteen.
Fosforipronssi ei ole pelkästään "heikompaa" – se edustaa alhaisemman lujuuden ja korkeamman venymän suhdetta. Hehkutetussa tilassa C51000 saavuttaa 40–60 %:n venymät, kun taas BeCu:n venymät huippulujuudessa ovat vain 2–15 %. Kun sovelluksesi vaatii tiukasti muovattuja geometrioita ja kohtalaisia mekaanisia kuormituksia, tästä venyvyydestä tulee olennainen ominaisuus.
Väsymiskestävyys ja syklinen kuormituskyky
Kestävyysrajat ja SN-käyrän tiedot
Ratkaisevin luku tässä vertailussa on väsymiskestävyys. Pyörivän taivutuksen väsymiskokeissa BeCu-seos 25 on osoittanut huomattavasti pidemmän väsymiskestävyyden kuin fosforipronssi vastaavissa syklisissä rasitusolosuhteissa – usein useita kertoja pidemmän vastaavilla jännitysamplitudeilla.
C17200:n kestävyysraja on noin 442 MPa 10⁷ syklissä pyörivässä taivutuksessa huoneenlämmössä, ja se laskee noin 400 MPa:iin 350 °C:ssa ja 272 MPa:iin 450 °C:ssa, missä faasimuutokset heikentävät raerajoja. Fosforipronssilla ei ole tarkkaa kestävyysrajaa tällä alueella.
KatsoASM Internationalin tiedot berylliumkuparistayksityiskohtaisia materiaalien käyttäytymis- ja väsymistietoja näitä seoksia vertailtaessa.
SN-käyrän kulmakerroin määrittää suunnittelumarginaalin. BeCu:n käyrä laskee loivemmin, mikä antaa merkittävän väsymiskestävyyden pienemmillä jännityksillä. Fosforipronssi saavuttaa väsymispolvensa aikaisemmin, mikä tarkoittaa, että suunnittelujännitystä on vähennettävä merkittävästi, jotta sama syklitavoite saavutetaan 10 miljoonan syklin vaatimuksella.
Stressin rentoutus- ja kevätsetti
Jännityksen relaksaatio laajentaa BeCu:n etuja raakojen väsymislukujen ulkopuolelle. Jatkuvassa kuormituksessa tai lämpövaihteluissa fosforipronssi menettää jousivoimaansa ajan myötä. BeCu säilyttää mekaaniset ominaisuutensa yli 300 °C:ssa – mikä on kriittistä relejousille, liittimien koskettimille toistuvissa lämpövaihteluissa ja korkeataajuuskytkimille, joissa jousien pettäminen on todellinen vikaantumistapa, ei vain laboratoriotulos.
Sähkö- ja lämmönjohtavuus verrattuna
IACS-arvot ja mikä aiheuttaa kuilua
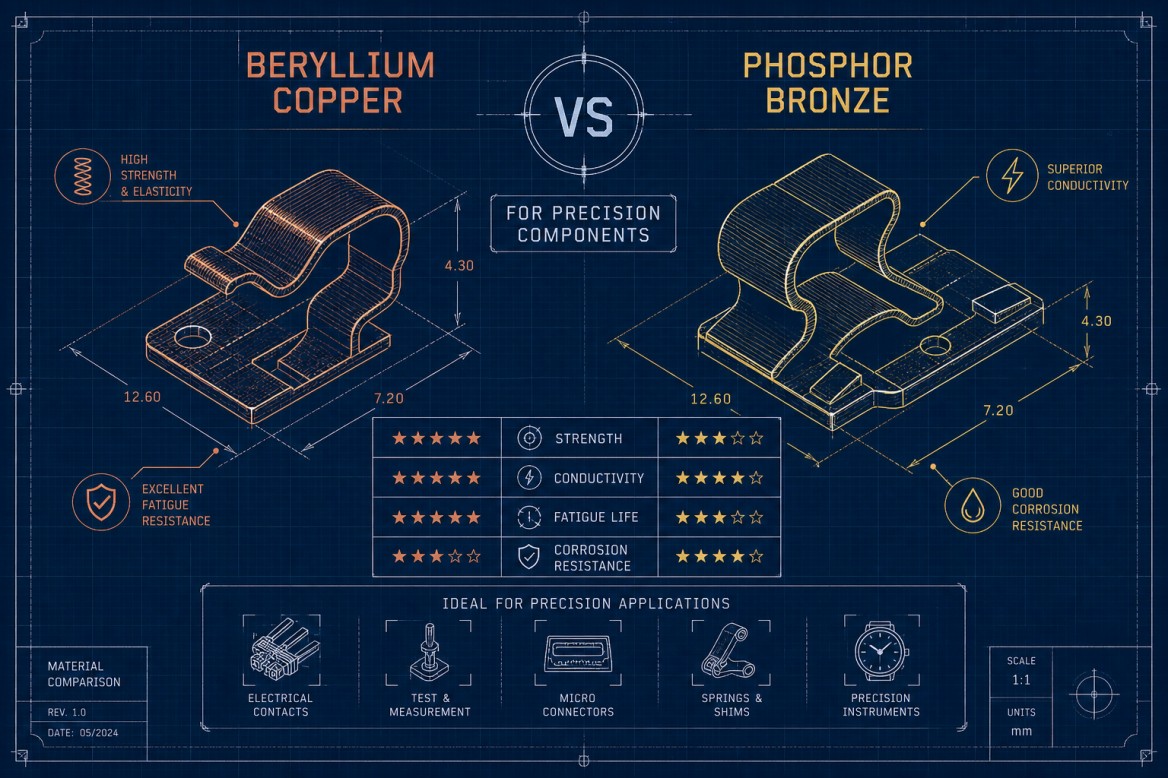
Vanhennettuna C17200:n IACS-arvo on 22–60 % lämpötilasta ja vanhentamissyklistä riippuen. C51000:n fosforipronssi on tyypillisesti 12–20 %:n IACS-arvo, ja edustava arvo on noin 15 %.
Rako liittyy suoraan seoksen koostumukseen: 1,8–2 %:n berylliumpitoisuus häiritsee kuparihilaa vähemmän kuin 5–10 %:n tinapitoisuus yhdistettynä fosforiin. Lämmönjohtavuus noudattaa samaa suhdetta Wiedemann-Franzin lain kautta. Näiden IACS-arvojen perusteella BeCu:n lämpöjohtavuus on noin 130–170 W/m·K, kun taas fosforipronssin lämpöjohtavuus on noin 40–70 W/m·K.
Tiivistetty katsaus berylliumkuparin johtavuuteen ja käyttöohjeisiin on tässä materiaaliyhteenvedossa:AZoM-berylliumkuparin yleiskatsaus.
Johtavuuden yhteensovittaminen komponenttityypin mukaan
Merkittävää virtaa kuljettaville koskettimille ja relejousille BeCu:n johtavuusetu on suoraan toiminnallinen. Korkeampi johtavuus tarkoittaa vähemmän resistiivistä lämpenemistä, mikä pidentää koskettimen käyttöikää ja vähentää väsymistä kiihdyttävää lämpöjännitystä.
Holkkien ja kulutuslevyjen tapauksessa johtavuudella ei ole merkitystä. Suodin on yksinkertainen: jos virrankantokyky tai lämmönhukka esiintyy spesifikaatiossa, johtavuus on päätösmuuttuja. Jos ei, poista se vertailusta ja anna kustannusten johtaa.
Lastutettavuus, muovattavuus ja lämpökäsittelyvaatimukset
Lämpökäsittelyaikataulut ja muovausrajat
C17200 vaatii kaksivaiheisen lämpökäsittelyn: liuoshehkutus 800–850 °C:ssa ja sen jälkeen vanhentamiskarkaisu 315 °C:ssa 2–3 tuntia huippulujuuden saavuttamiseksi. Tämä prosessi lisää todellista monimutkaisuutta – uunin aikataulutus, sammutuksen ajoitus ja ylivanhenemisriski.
Fosforipronssi saavuttaa työominaisuutensa pelkästään kylmäpelkityksen avulla. C51000 ja C52100 vaativatei ikääntymiskiertoamitä tahansa.
Käytännönläheisen, sovelluskeskeisen C17200-lämpökäsittelyn referenssin löydät tästä teknisestä oppaasta.C17200:n lämpökäsittely.
Muovausrajat vaihtelevat seoksen ja luokan mukaan. C17200 on parasta muovata hehkutetussa tilassa ennen vanhentamista; taivuttaminen täyden vanhentamisen jälkeen TH04-luokassa aiheuttaa halkeiluriskin, erityisesti ulkosäteellä. Fosforipronssi O-luokassa pienentää taivutussäteitä 0–1T:iin; H04-luokassa se nousee 4–6T:iin C510:llä ja 6–8T:iin C521:llä.
Koneistussuositukset ja berylliumin turvallisuus
Koneista C17200 kovametallityökaluilla 150–350 SFM:n leimausnopeudella ja nestejäähdytyksellä. Koneen esivanhennus tehdään aina kun prosessi sen sallii: hehkutettu materiaali on pehmeämpää, tuottaa puhtaamman lastunmuodostuksen ja pidentää terän käyttöikää merkittävästi.
Berylliumvaara vaatii suoraa käsittelyä, ei alaviitettä. Berylliumpöly BeCu:n työstöstä on vakava hengitysteitse tapahtuvan altistuksen riski ja tunnustettu syöpää aiheuttava aine kroonisilla altistustasoilla. OSHA:n nykyinen sallittu altistusraja on 0,2 μg/m³ TWA ja toimintaraja 0,1 μg/m³. Paikallinen poistoilmanvaihto, HEPA-suodatus, tekniset koteloinnit ja sertifioidut käsittelymenettelyt ovat pakollisia.
Insinöörit, jotka ulkoistavat CNC-koneistuksen toimittajalle, joka jo toimii vaatimustenmukaisten protokollien mukaisesti, poistavat turvallisuusvaatimustenmukaisuuden taakan omalta laitokseltaan. Cymber Metalin CNC-koneistustoiminnot rakennetaan näiden vaatimusten ympärille.
Lisätietoja sääntelyodotuksista ja OSHA:n berylliumstandardista on tässä toimialakohtaisessa yhteenvedossa:OSHA:n berylliumstandardiohjeet.
Kustannukset, läpimenoaika ja hankinta vuonna 2026
BeCu:lla on merkittävä preemio fosforipronssiin verrattuna – noin 25–40 % korkeampi – berylliumin raaka-ainepitoisuuden ja käsittelyn sääntelykustannusten vuoksi. Fosforipronssin syöttökustannukset ovat nousseet merkittävästi vuosina 2025–2026, ja korkeiden kuparin ja tinan hintojen odotetaan pysyvän. BeCu:n tarjonta on tiukempaa ja toimitusajat venyvät, kun auto-, ilmailu- ja puolustusteollisuuden kysyntä kilpailee samasta sertifioidusta varastosta.
Pienten ja keskisuurten tuotantomäärien hankinnan monimutkaisuus lisää piilokustannuksia. Sertifioidun C17200- tai C51000-nauhan hankinta ja erillisen CNC-työstötoimittajan hyväksyntä aiheuttavat koordinointikuluja, ylimääräisiä laadunvalvontapisteitä ja hitaampia suunnittelun muutossyklejä.
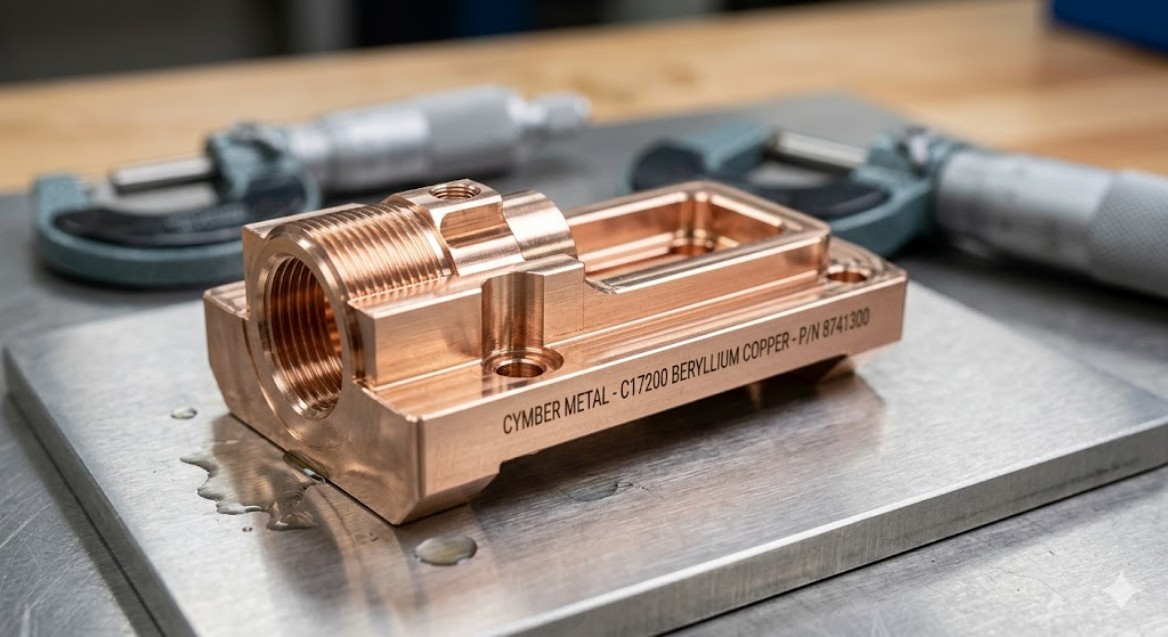
Cymber Metalilla varastoimme molempia seoksia ASTM/AMS-sertifioituina laatuina ja valmistamme valmiita tarkkuuskomponentteja itse yhdestä laitoksesta. Voit tutustua koko valikoimaammeberylliumkuparivalikoima täällä:Beryllium-kuparituotteetja meidänfosforipronssi ja pronssiseoksetvaihtoehtoja täällä:Fosforipronssi.
Berylliumkupari vs. fosforipronssi – käytännön päätöksentekokehys
Kolme kysymystä ohjaa seospäätöstä:
- Minkä syklisen rasituksen ja väsymisen kestoiän komponentti vaatii?
- Kulkeeko komponentti virtaa tai vaatiiko se lämmönhallintaa?
- Mikä on kokonaiskustannustoleranssi, mukaan lukien koneistus- ja vaatimustenmukaisuuskustannukset?
| Sovellustyyppi | Suositeltu seos | Ensisijainen syy |
|---|---|---|
| Relejouset, korkean syklin pikakoskettimet | C17200 | Jousen asettumisen pettäminen lämpötilassa on vallitseva vikaantumistapa |
| Tarkkuusliittimet vaativiin lämpöympäristöihin | C17200 | Väsymiskestävyys ja johtavuus ovat molemmat kriittisiä |
| Laakeriholkit ja työntöaluslevyt | C51000 / C52100 | Väsymys ja johtavuus eivät ole rajoituksia; kustannukset ja muovattavuus suosivat fosforipronssia |
| Matalataajuiset jousikontaktit | C51000 / C52100 | Syklien määrä fosforipronssin kapasiteetin sisällä |
| Keskiraskaat liittimen koskettimet | Joko (analyysin perusteella) | Riippuu syklien määrästä ja nykyisestä kuormituksesta |
Kaksi yleisintä virhearviota ovat vastakkaisia: fosforipronssin valitseminen korkeasykliselle jouselle ja sen varhainen pettäminen tai C17200:n valitseminen holkille, jolla ei ole johtavuus- tai väsymisvaatimuksia, ja 40 %:n lisähinta ilman suorituskyvyn parannusta.
Usein kysytyt kysymykset
Onko berylliumkupari vahvempaa kuin fosforipronssi?Kyllä, merkittävästi. C17200 saavuttaa huippuvanhennetussa TH04-lujuudessa 1240–1520 MPa:n murtolujuuden verrattuna C51000:n 550–760 MPa:n murtolujuuteen H04-lujuudessa – noin 1,4–2 kertaa korkeampi lujuudesta riippuen. Fosforipronssi kompensoi tätä paremmalla venymällä (40–60 %:n venymä vs. BeCu:n 2–15 % huippulujuudessa), mikä tekee siitä paremman vaihtoehdon tilanteissa, joissa vaaditaan tiivistä muovattavuutta.
Millä seoksella on parempi väsymiskestävyys korkeasyklisissä jousikäytöissä?Berylliumkupari. C17200:n kestävyysraja on noin 442 MPa 10⁷ syklissä pyörivässä taivutuksessa huoneenlämmössä. Fosforipronssilla ei ole tarkkaa kestävyysrajaa vastaavilla jännitystasoilla.
Onko fosforipronssi turvallinen työstää ilman erityisiä varotoimia?Kyllä. Fosforipronssi ei aiheuta merkittävää hengitystievaaraa standardityöstössä. Berylliumkupari vaatii tiukkoja valvontatoimia (OSHA PEL 0,2 μg/m³ TWA). BeCu-työstön ulkoistaminen sertifioidulle toimittajalle poistaa tämän vaatimustenmukaisuustaakan laitokseltasi.
Milloin fosforipronssi on järkevämpi kuin berylliumkupari?Sovelluksissa, joissa ei ole korkeita väsymisvaatimuksia tai virrankestovaatimuksia – holkit, työntöaluslevyt, muotoillut kiinnikkeet, matalataajuiset jousikontaktit – fosforipronssi tarjoaa tyypillisesti riittävän suorituskyvyn 25–40 % alhaisemmilla materiaalikustannuksilla ilman lämpökäsittelysykliä.
Voinko saada molemmat seokset koneistettuina valmiiksi osiksi samalta toimittajalta?Kyllä. Cymber Metal varastoi C17200- ja C51000/C52100-teräksiä ASTM/AMS-sertifioituina laatuina ja valmistaa valmiita tarkkuuskomponentteja itse. Yhden lähteen toimittaja sekä materiaalille että koneistukselle vähentää pätevöintikustannuksia ja nopeuttaa suunnittelun muutossyklejä.
Loppuajatukset
Tarkkuuskomponenttien berylliumkuparin ja fosforipronssin välinen valinta riippuu kolmesta toisiinsa liittyvästä muuttujasta: väsymislujuudesta, johtavuusvaatimuksista ja kokonaiskustannuksista. BeCu on johtava lujuudessa, väsymislujuudessa ja johtavuudessa. Fosforipronssi on johtava kustannuksissa, muovattavuudessa ja prosessin yksinkertaisuudessa.
Hanki seos oikein ennen metallin leikkaamista. Yllä olevat numerot antavat sinulle perustan tälle päätökselle.
Cymber Metalilla meillä on molempia seoksia varmistettuna varastossa ja koneistamme ne valmiiksi osiksi ilman toista toimittajaa. Oikein tehty materiaalivalinta tässä vaiheessa tuo enemmän arvoa kuin mikään kustannusten optimointi loppuvaiheessa.
Oletko valmis tarkistamaan piirustuksesi? Lähetä se meille — annamme sinulle selkeitä ja käytännöllisiä neuvoja oikeasta seoksesta, realistisista toleransseista ja selkeän aikataulun.
Ota yhteyttä saadaksesi tukea tarkkuuskupariseoskomponentteihin
Julkaisun aika: 11.5.2026